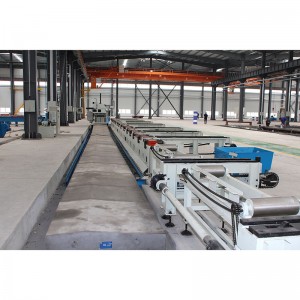
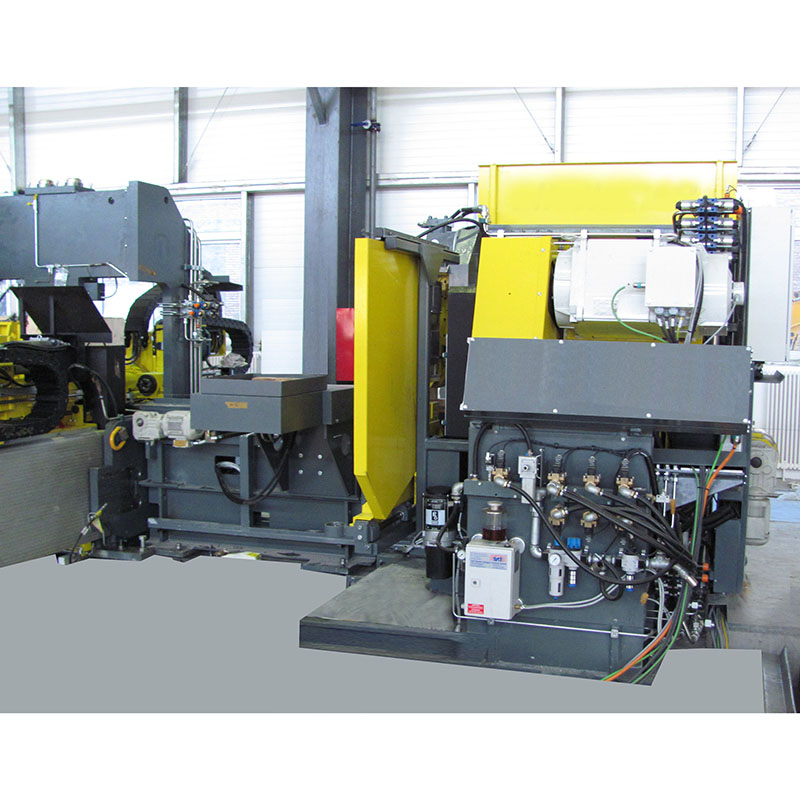
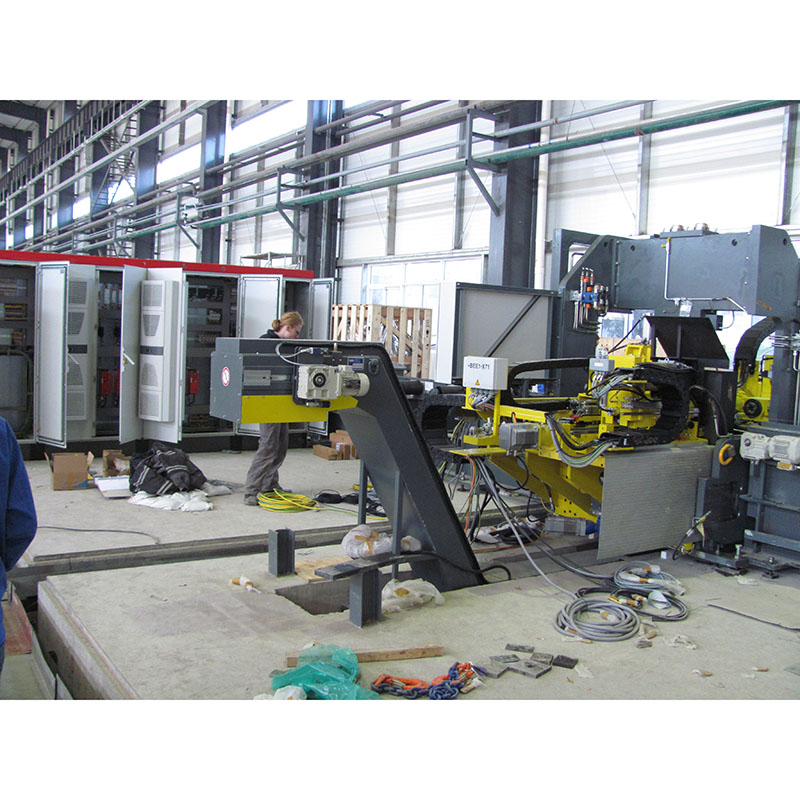
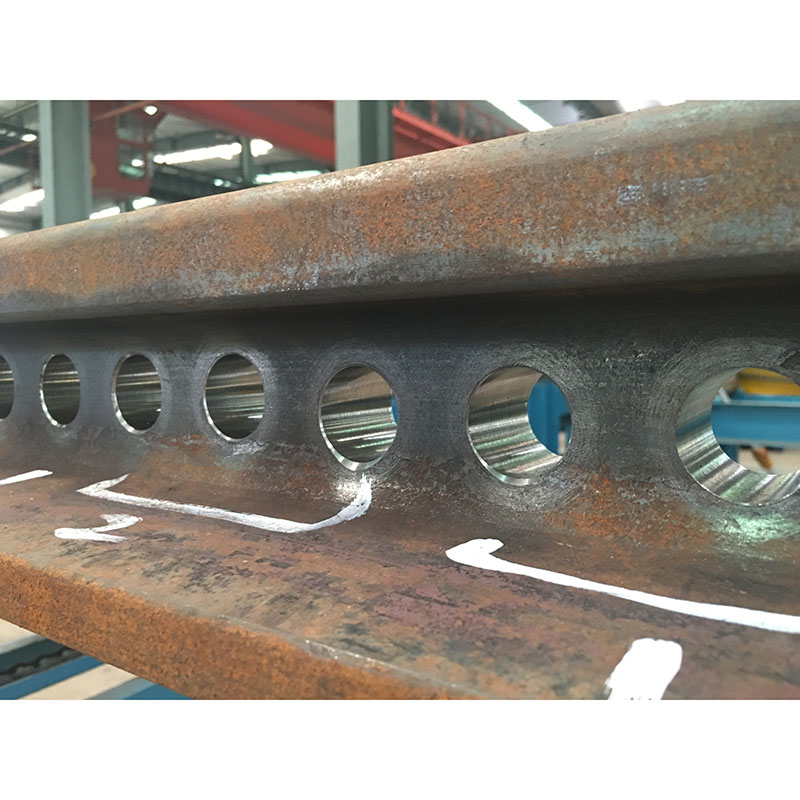

Kombinirana proizvodna linija za CNC tračnu pilu i bušilicu RDS13

| Artikal | parametar | Specifikacija |
| Osnovni model željeznice | Vrsta materijala | 50 kg/m²,60 kg/m²,75 kg/m² tvrdoća 340~400HB |
| Jezgra šine od legiranog čelika, umetak od legiranog čelika, tvrdoća 38 HRC~45 HRC | ||
| Veličina tračnice | Duljina sirovine | 2000.~1250mm |
| Zahtjevi za obradu | Materijalduljina | 1300~800mm |
| Materijaltolerancija duljine | ±1 mm | |
| Okomitost čeone površine | <0,5 mm | |
| Promjer bušenja | φ31~φ60 mm | |
| Promjer rupetolerancija | 0~0,5 mm | |
| Raspon visine rupe | 60~100 mm | |
| Glavni tehnički parametri stroja | Metoda piljenja | Kružna pila (velika brzina) |
| Snaga motora vretena | 37 kW | |
| Promjer lista pile | Φ660 mm | |
| Maksimalna brzina kretanja X osi | 25 m/min | |
| Maksimalna brzina kretanja Z osi | 6 m/min | |
| Vrsta vretena za bušenje | BT50 | |
| BušenjeBrzina vretena | 3000 okretaja/min | |
| BušenjeSnaga servo motora vretena | 37 kW | |
| Maksimalna brzina kretanja osi X, Y i Z | 12 m/min | |
| Vrsta vretena za skošavanje | NT40 | |
| Maks. broj okretaja vretena za skošavanje. | 1000 | |
| Snaga motora vretena za skošavanje | 2,2 kW | |
| Brzina kretanja osi Y2 i osi Z2 | 10m/min | |
| Električna permanentna magnetska stezna glava | 250 × 200 × 140 mmjoš200 × 200 × 140 mm) | |
| Radno usisavanje | ≥250 N/cm² | |
| Sustav za uklanjanje strugotine | 2set | |
| Vrsta transportera strugotine | Plosnati lanac | |
| Brzina uklanjanja strugotine | 2 m/min | |
| CNC sustav | Siemens828D | |
| Broj CNC sustava | 2 seta | |
| Broj CNC osi | 6+1 osi,2+1 osi | |
| Visina radnog stola | 700 mm | |
| Visina radnog stola | oko 37,8 m × 8 m × 3,4 m |
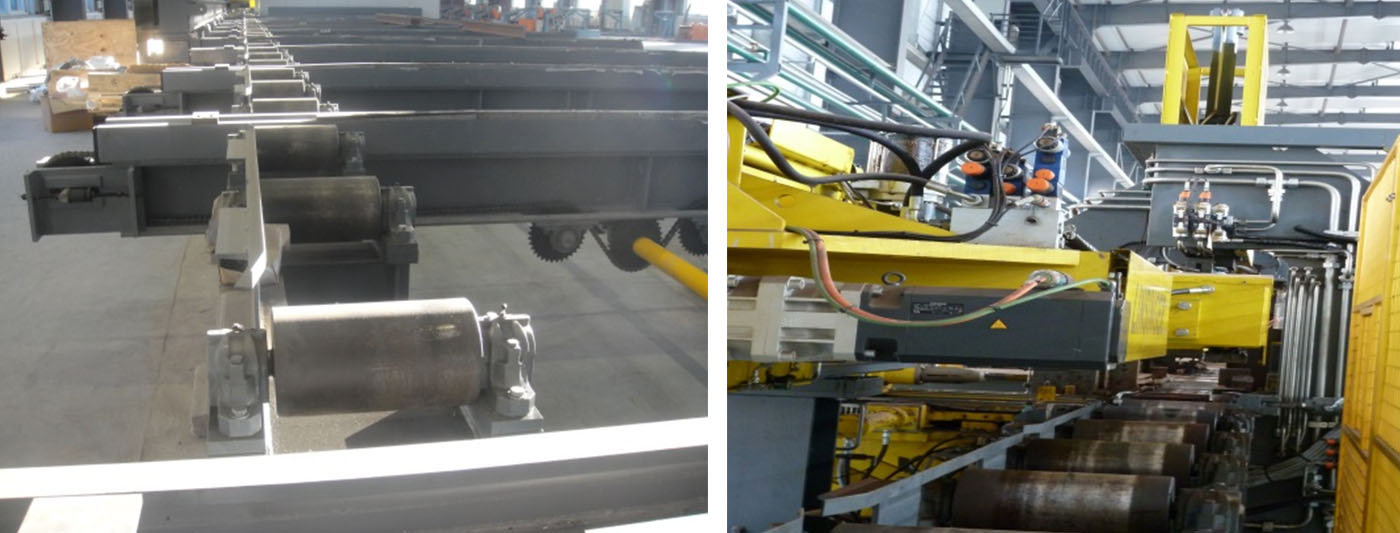
1. Na jedinici za piljenje nalazi se uređaj za uklanjanje strugotine s lista pile koji je odgovoran za uklanjanje piljevine s lista pile. Uređaj za hlađenje i podmazivanje podmazuje i hladi područje piljenja, što poboljšava vijek trajanja lista pile. Vodilice, a mobilni stup je ugrađen na postolje stroja.
2. Sustav kodiranja
Sustav za kodiranje instaliran je na vanjskoj strani pogonskog ram-a i opremljen je glavnim računalom za programiranje i upravljanje sustavom kodiranja.
3. Jedinica za bušenje
Usvojena je konstrukcija stupa, a stup usvaja zavarenu konstrukciju od čelične ploče. Nakon žarenja i umjetnog starenja osigurana je stabilnost točnosti obrade.
4. Glava bušilice
Bušaća glava je hidraulične konstrukcije s velikom krutošću. Zupčasti remen ima visoku vlačnu čvrstoću, dug vijek trajanja, nisku buku i niske vibracije pri radu velikom brzinom. Precizno vreteno je iznutra hlađeno i šuplje te je opremljeno mehanizmom za provlačenje s četiri latice pod kutom od 45°. Stražnji kraj preciznog vretena opremljen je hidrauličkim cilindrom za probijanje za jednostavnu zamjenu alata.
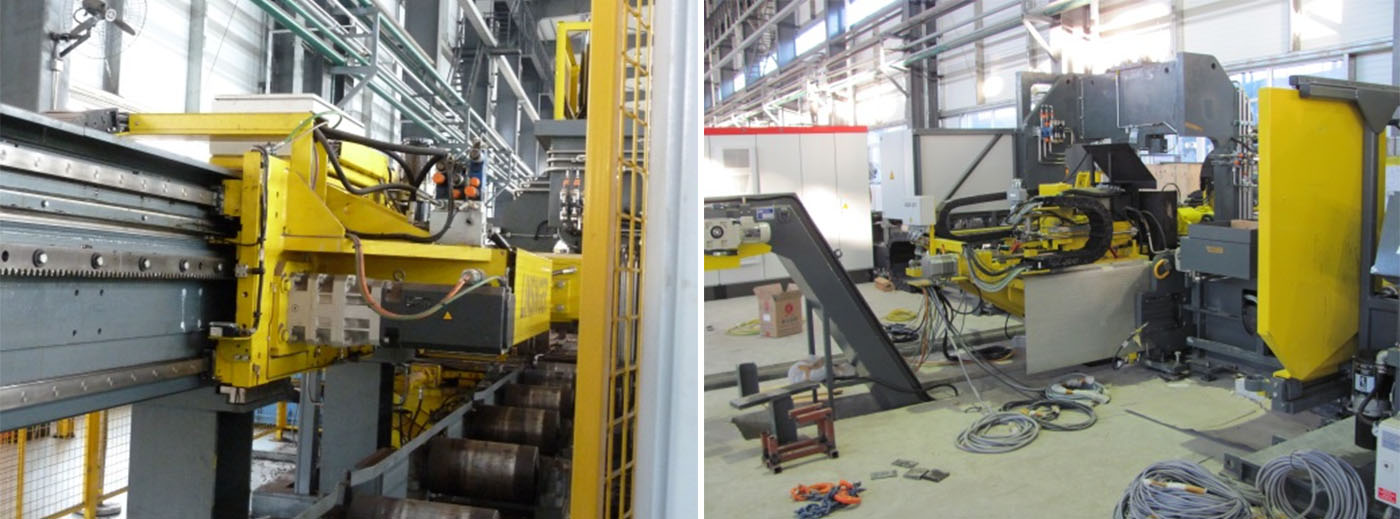
5. Radni stol
Radni stol koristi konstrukciju za zavarivanje čeličnih ploča, predobrada se provodi prije zavarivanja, a nakon zavarivanja provodi se ublažavanje naprezanja i termička obrada starenja kako bi se osigurala točnost i stabilnost.
6. Sustav za uklanjanje strugotine
Automatski transporter strugotine je tipa s ravnim lancem, s ukupno dva seta. Jedan set se koristi za jedinicu za piljenje i postavlja se ispod bočne strane lista pile. Drugi set se koristi za jedinicu za bušenje, koja se postavlja između kreveta i radnog stola. Željezne strugotine padaju na transporter strugotine putem vodilice strugotine na radnom stolu, a željezne strugotine se transportiraju do kutije za željezne strugotine na vrhu kroz transporter strugotine.
7. Sustav podmazivanja
Postoje dva seta centraliziranih automatskih sustava podmazivanja, jedan za jedinicu za piljenje, a drugi za jedinicu za bušenje. Automatski sustav podmazivanja vrši povremeno podmazivanje para linearnih vodilica, para kugličnih vijaka i para zupčanika s letvom kako bi se osigurala njihova točnost i vijek trajanja.
8. Električni sustav
Električni sustav koristi numerički upravljački sustav Siemens 828D, ukupno dva seta, jedan set se koristi za upravljanje jedinicom za piljenje, horizontalnim stalkom za uvlačenje, stolom s valjcima za uvlačenje i srednjim stolom s valjcima. Drugi set se koristi za upravljanje jedinicom za bušenje, radnim stolom 1, horizontalnim stalkom za istovar i radnim stolom.
| NE. | Artikal | Robna marka | Podrijetlo |
| 1 | Linearni vodilica par | HIWIN | Tajvan, Kina |
| 2 | CNC sustav 828D | Siemens | Njemačka |
| 3 | Sservo motor | Siemens | Njemačka |
| 4 | Sustav kodiranja | LDMinkjet pisač | Šangaj, Kina |
| 5 | Hidraulična pumpa za ulje | Justmark | Tajvan, Kina |
| 6 | Vučni lanac | CPS | Južna Koreja |
| 7 | Zupčanici, letve | APEX | Tajvan, Kina |
| 8 | Precizni reduktor | APEX | Tajvan, Kina |
| 9 | Precizno vreteno | KENTURN | Tajvan, Kina |
| 10 | Glavne električne komponente | Šnajder | Francuska |
Napomena: Gore navedeno je naš standardni dobavljač. Podložno je zamjeni komponentama iste kvalitete druge marke ako gore navedeni dobavljač ne može isporučiti komponente u slučaju bilo kakvih posebnih problema.
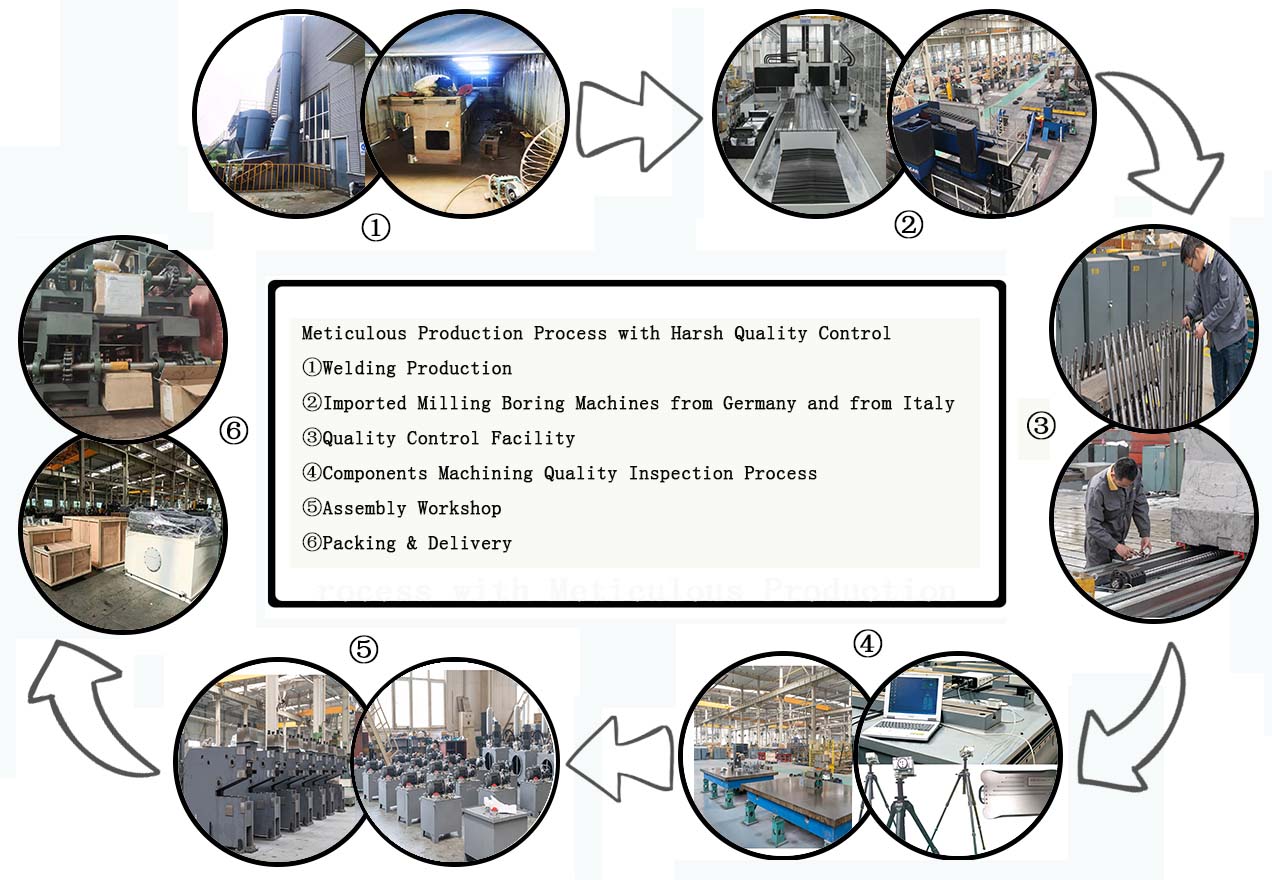
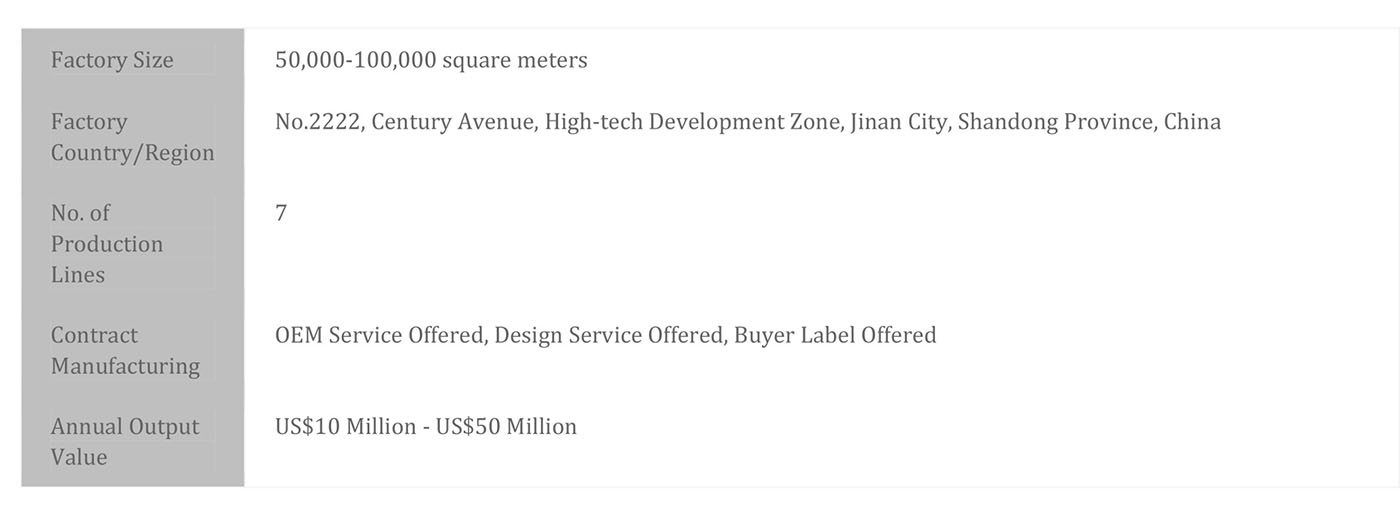
Kratki profil tvrtke 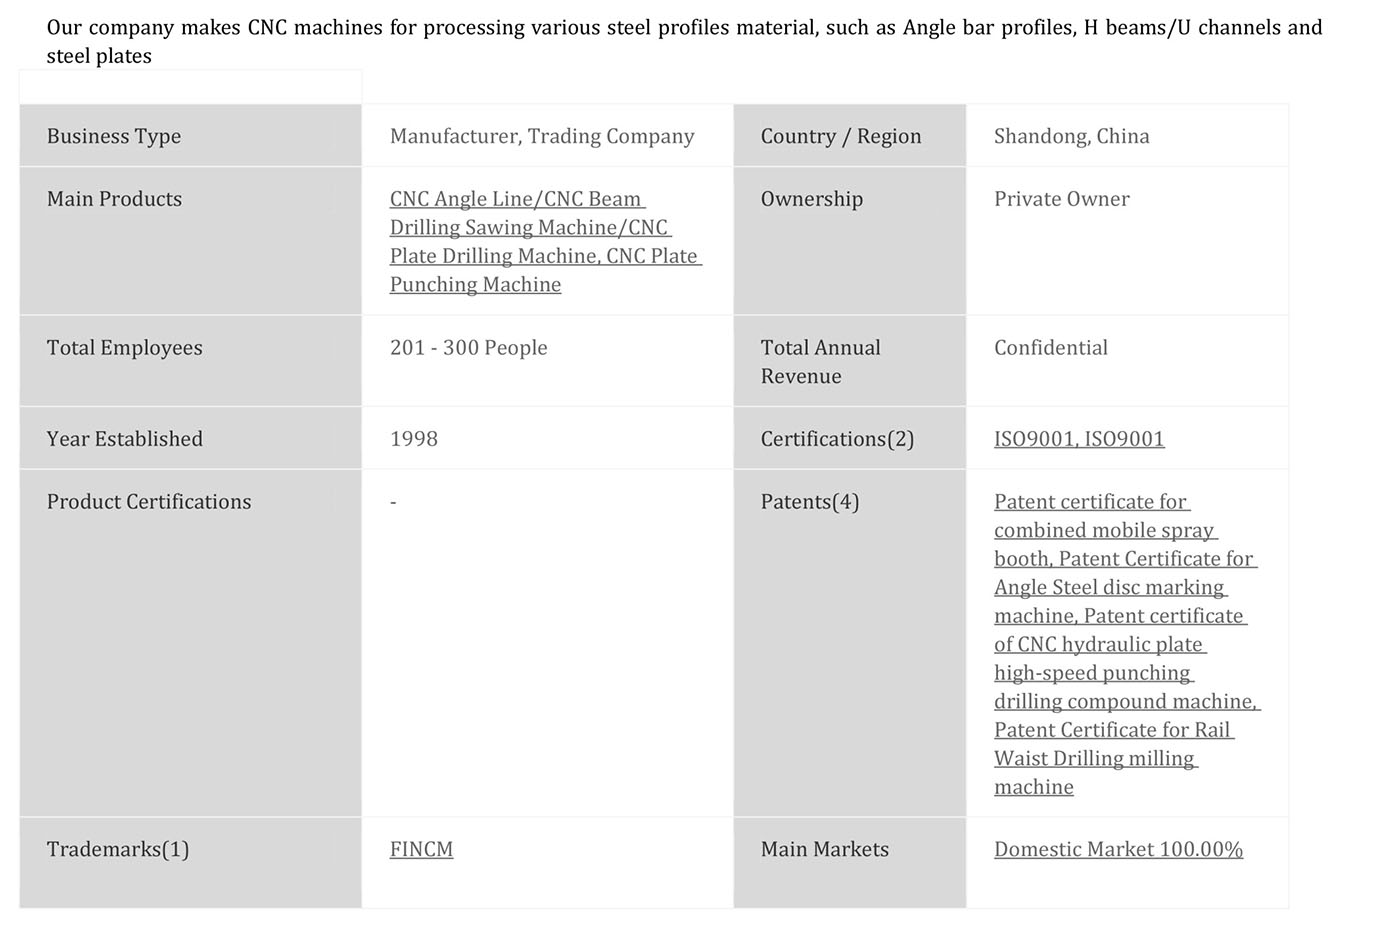 Informacije o tvornici
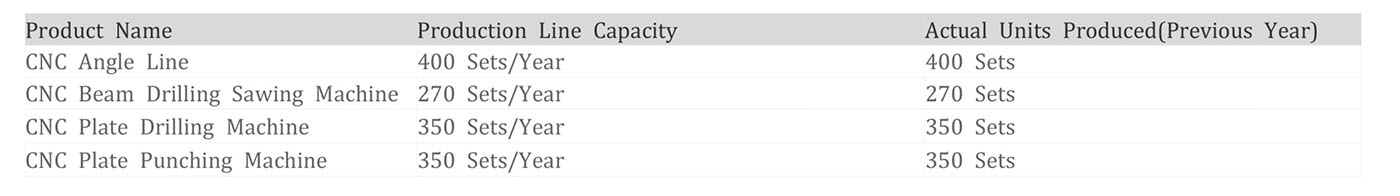
 Godišnji proizvodni kapacitet
 Trgovačka sposobnost